Lösung
Verzug vermeiden, statt ihn zu korrigieren
Verzug entsteht nicht zufällig. Er folgt der Wärmeverteilung im Bauteil – und die lässt sich vor dem Druck berechnen und beeinflussen.
Warum Kompensation zu spät ansetzt
Konventionelle Werkzeuge zeigen, wo Verzug auftreten wird, und kompensieren die Geometrie. Das behandelt das Symptom. Die Ursache ist eine ungleichmäßige thermische Geschichte – und die entsteht durch die Belichtungsstrategie.
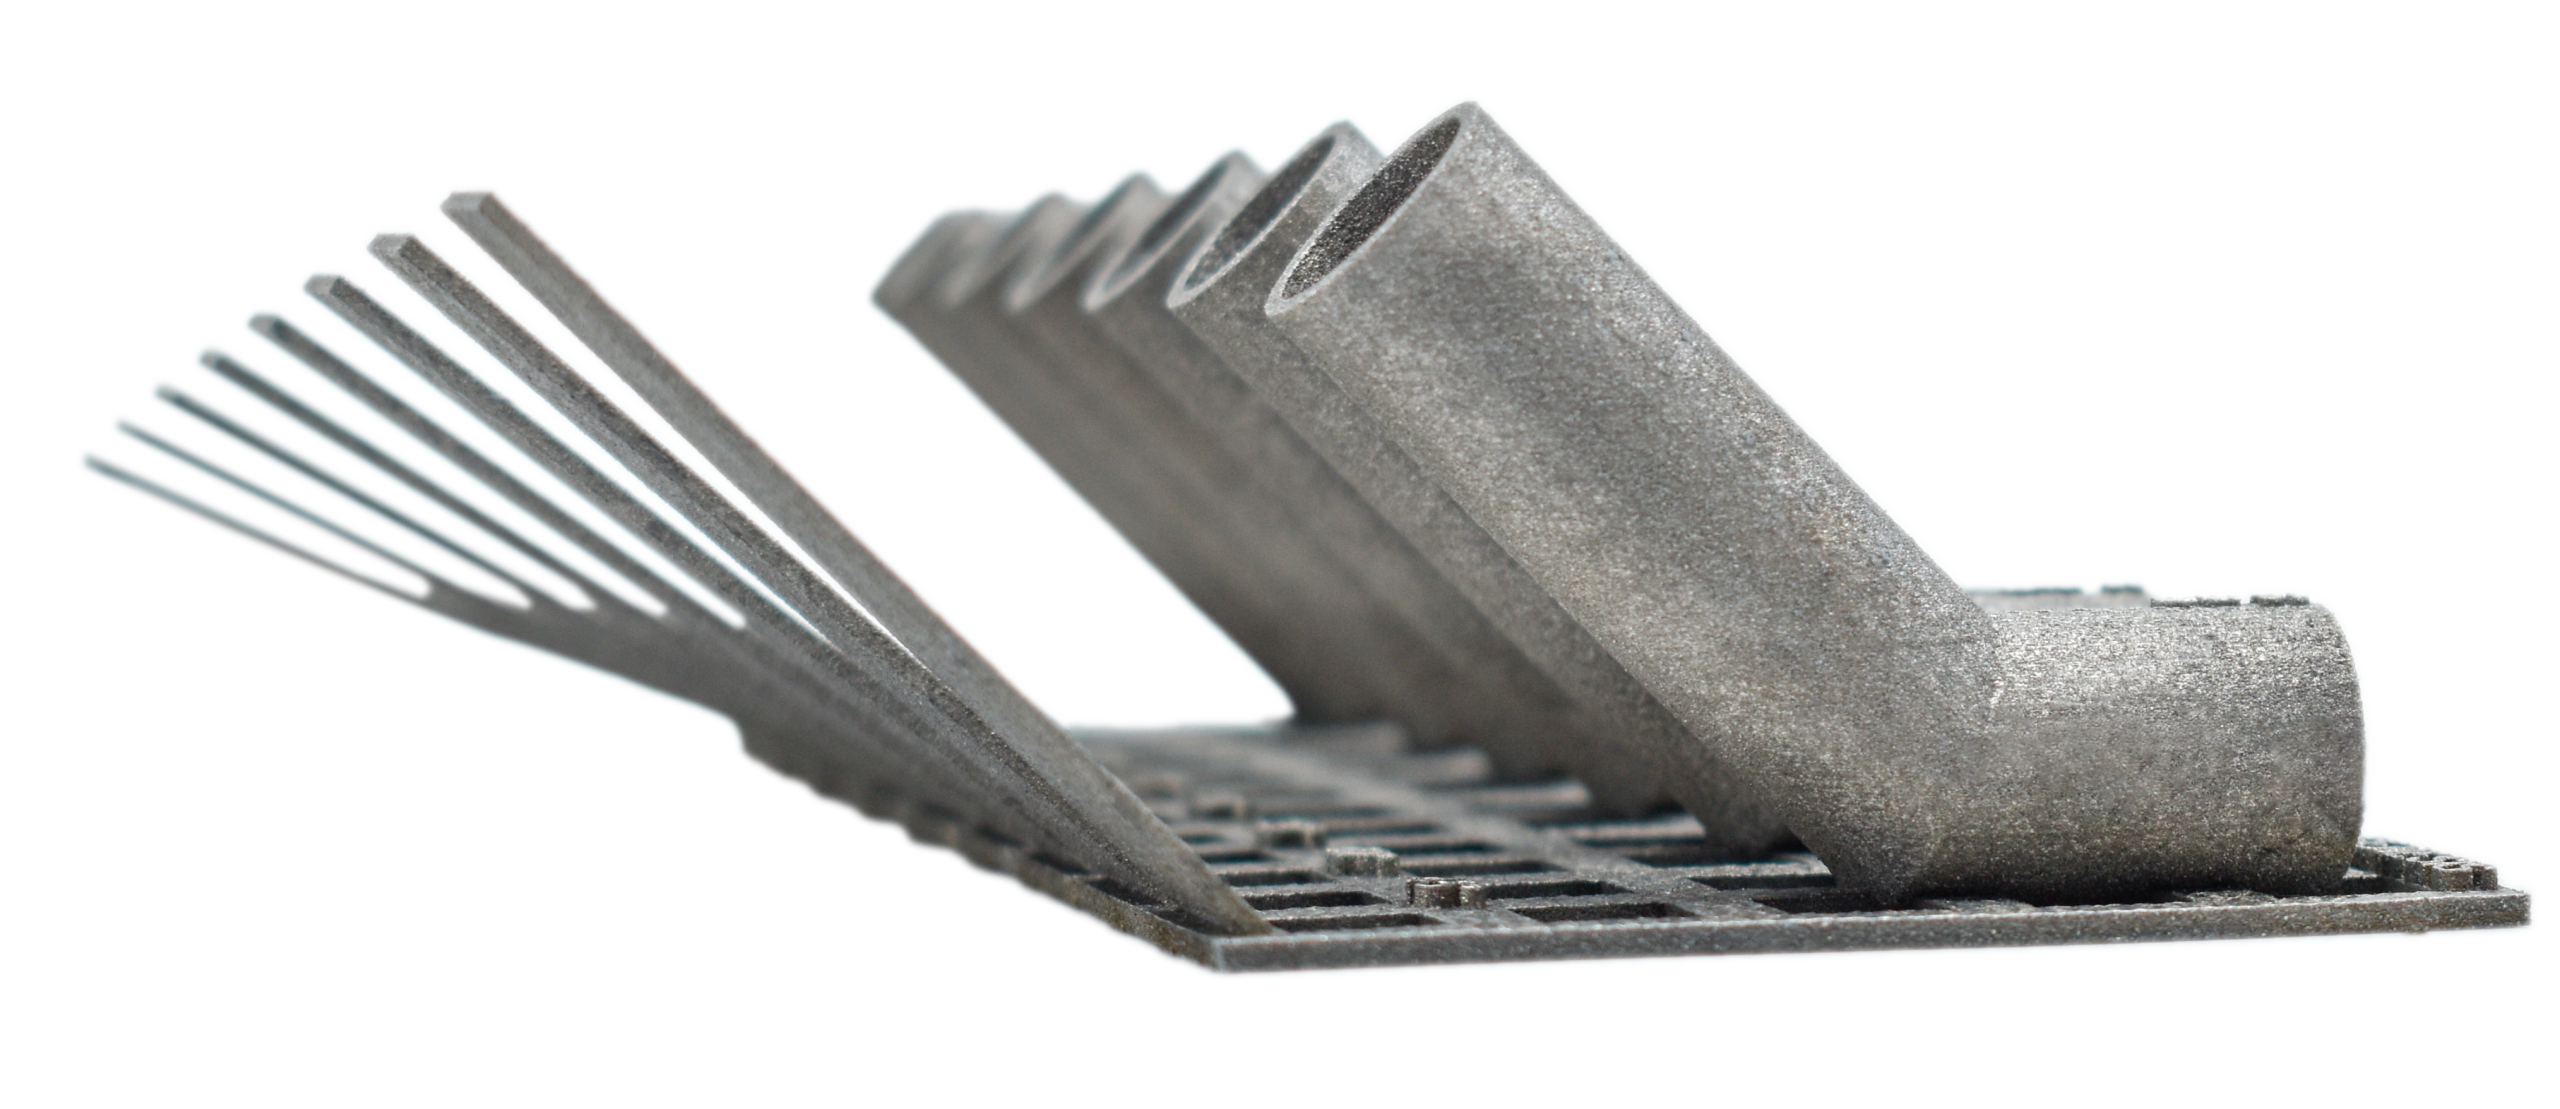
Dasselbe Bauteil, zweimal
Ziehen, um den Verzug zu entfernen
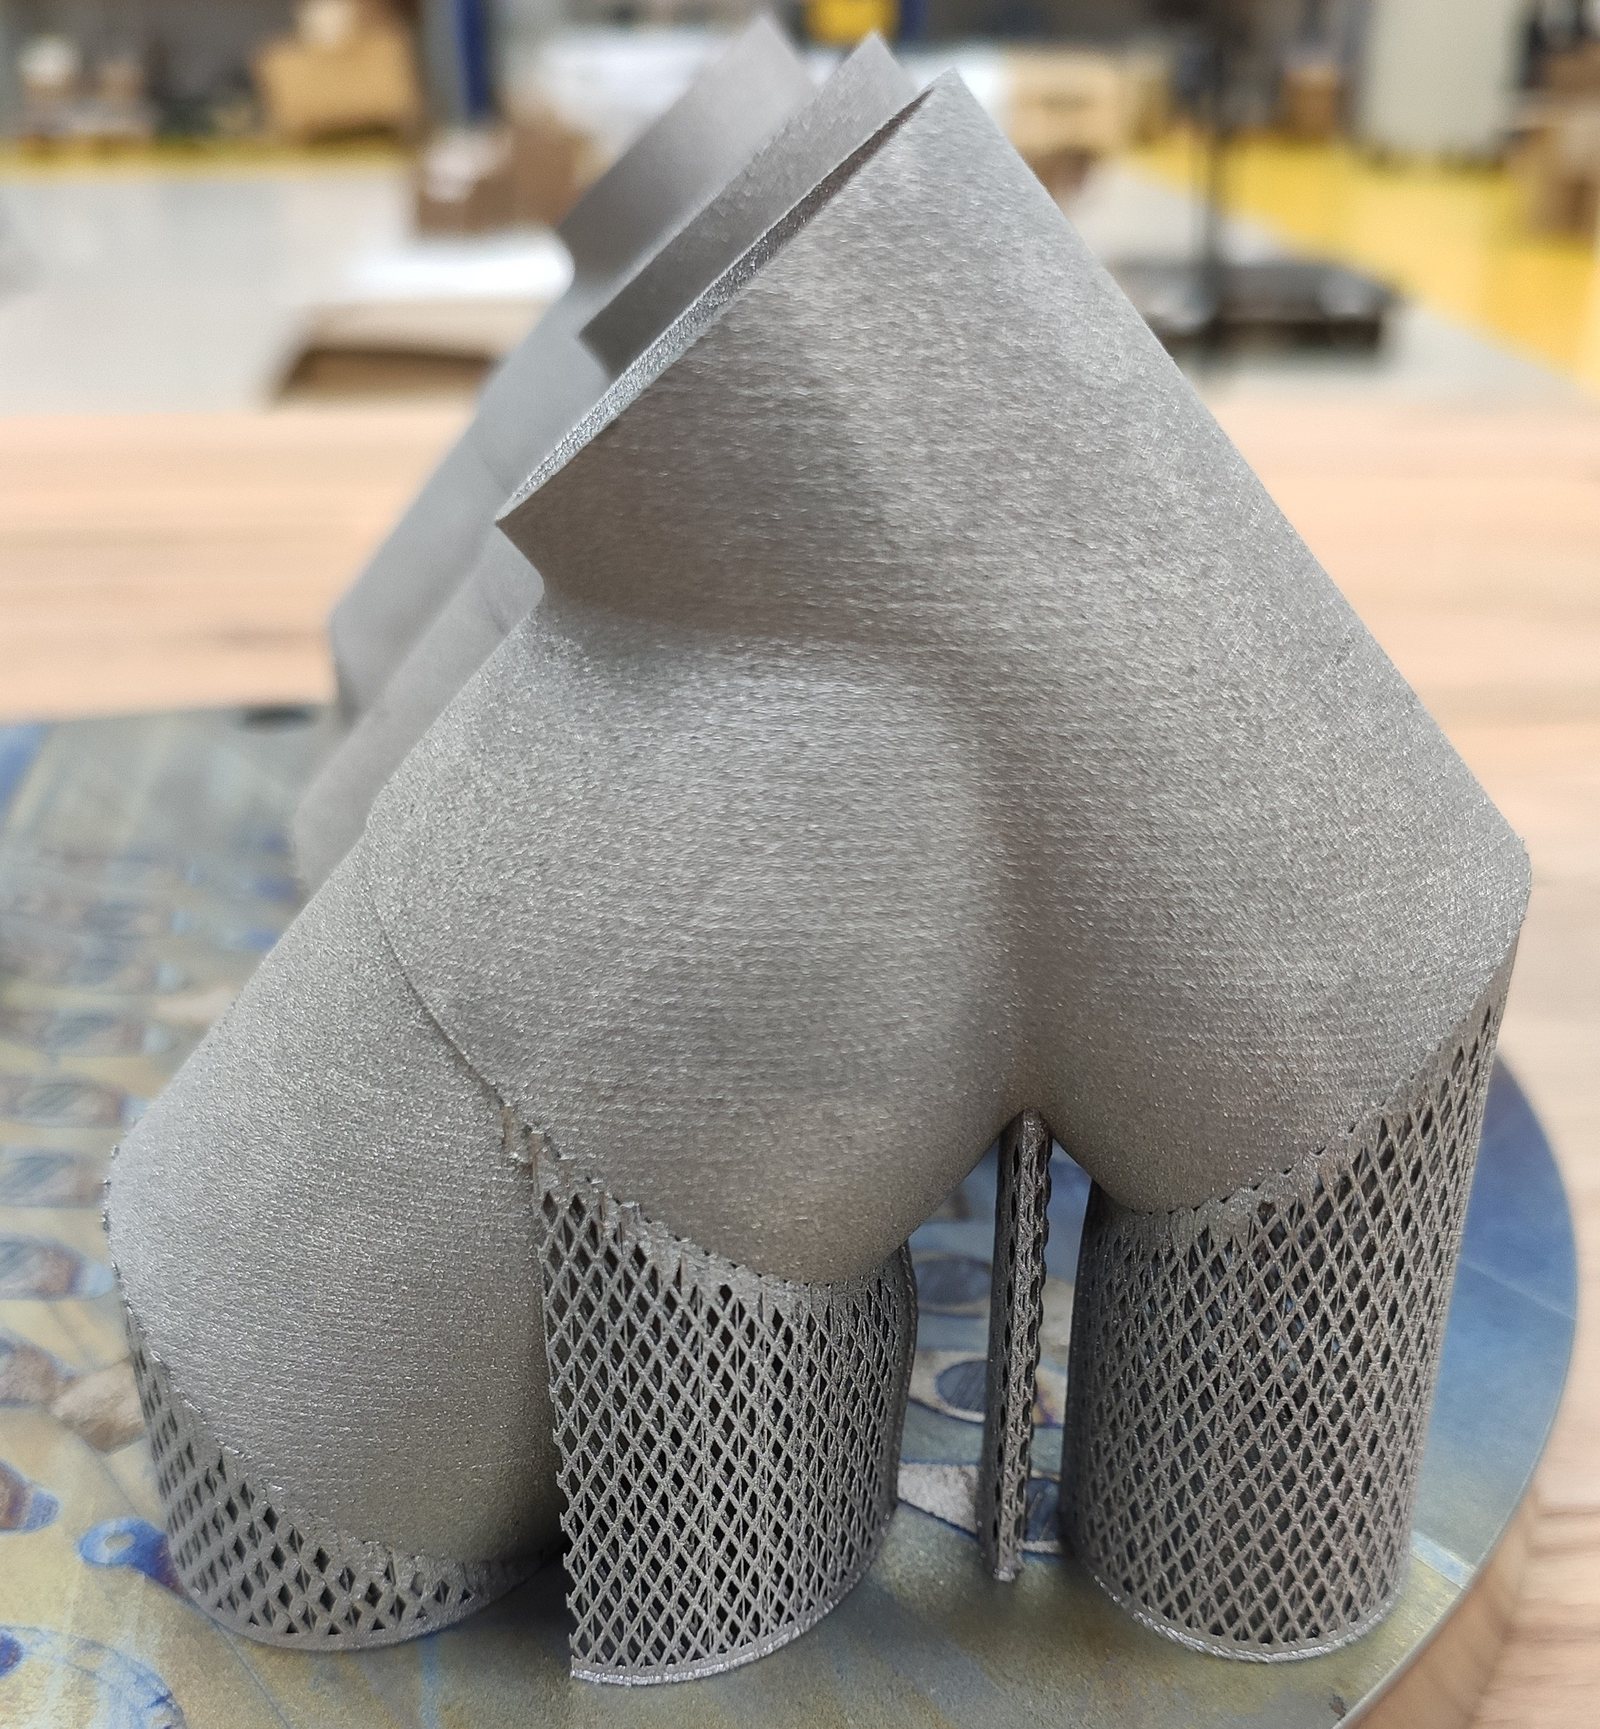
Dasselbe Bauteil auf derselben Anlage. Der einzige Unterschied: die Wärme wurde vor dem Bau simuliert und die Belichtung angepasst.
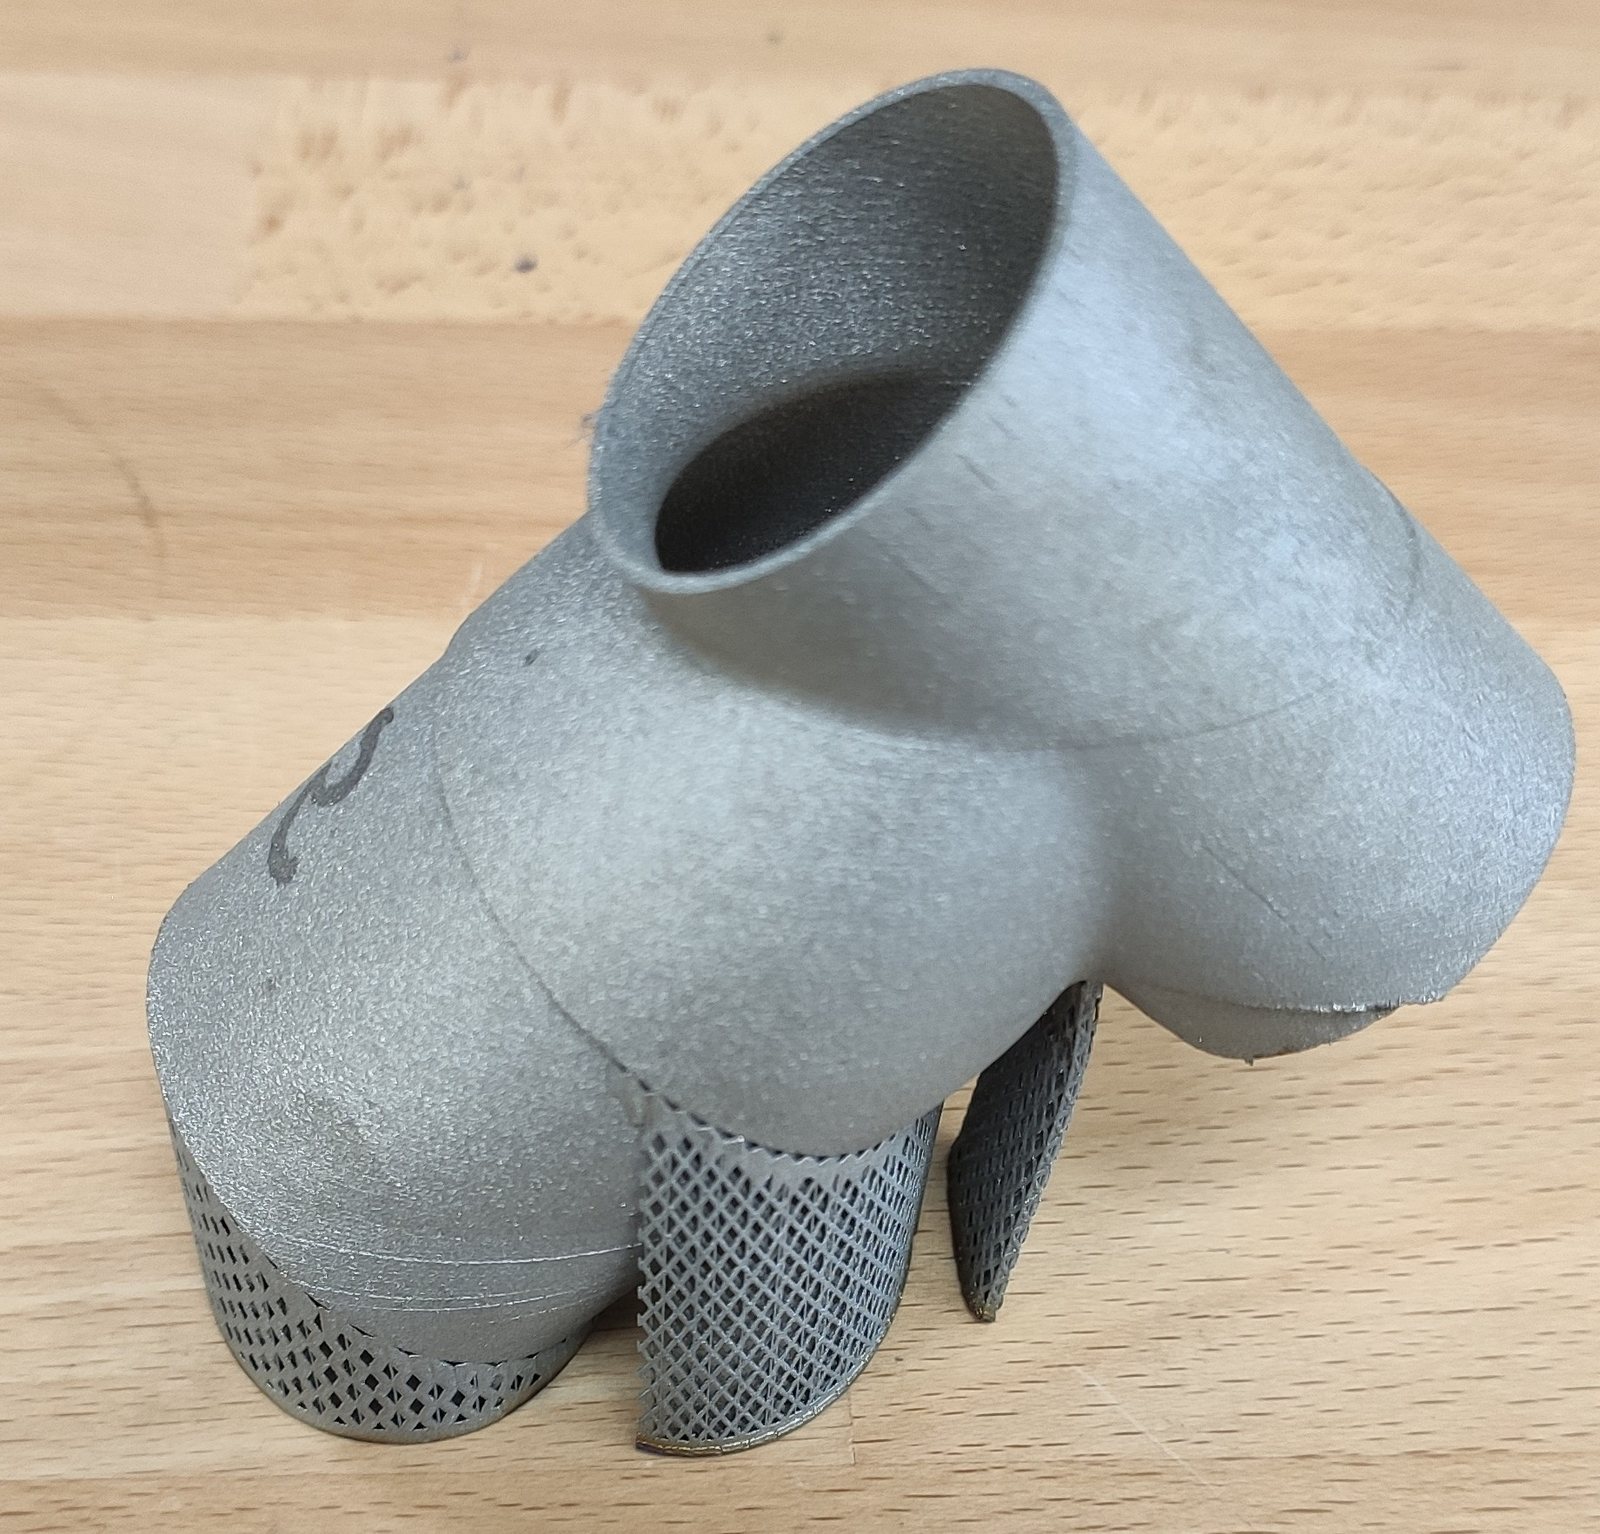
 Ohne Simulation
Mit GENESIS
Gleiche Geometrie, gleiche Anlage. Der einzige Unterschied ist, dass die Wärme vor dem Bau bekannt war.
Wie GENESIS das löst
Ursache statt Symptom
Die Simulation identifiziert überhitzte Bereiche, und die Strategie führt die Wärme dort ab, wo sie entsteht.
Gleichmäßige Vorwärmtemperatur
Power Control zielt auf eine gleichmäßige Temperatur der Schicht, auf die belichtet wird – Hotspots entstehen gar nicht erst.
Nachvollziehbar
Deterministische Berechnung statt Erfahrungswerten: dieselben Eingangsdaten führen zur selben Strategie.
Am identischen Bauteil
3
Schrumpflinien konventionell
0
simulationsbasiert vorbereitet
16 s
thermische Simulation
Aconity3D: identische Geometrie, identische Anlage. Der einzige Unterschied ist, dass die Wärme vor dem Bau simuliert und die Strategie angepasst wurde.
Die Software dahinter
Was Sie erreichen wollen
Häufige Fragen
Ersetzt das eine Verzugssimulation?
Es setzt davor an. Statt die Geometrie vorzuverzerren, verändert GENESIS die Belichtungsstrategie so, dass weniger Verzug entsteht. Beides schließt sich nicht aus.
Woher kommt der Unterschied?
Aus der Reihenfolge und Ausrichtung der Hatches. Sie bestimmt die thermische Geschichte jeder Schicht und damit Eigenspannung, Verzug und Stützbedarf.
Gilt das für alle Werkstoffe?
Die Methode ist werkstoffunabhängig, die Kalibrierung nicht. Für eine neue Anlage-Werkstoff-Kombination sind zwei Faktoren und zwei Bauaufträge nötig.
Bereit für den Start?