Lösung
Supportfrei drucken statt Stützstrukturen entfernen
Stützstrukturen sind kein Konstruktionsmerkmal, sondern eine Folge unkontrollierter Wärme. Wer den Wärmefluss vor dem Druck steuert, braucht deutlich weniger davon.
Was Stützstrukturen wirklich kosten
Pulver, Bauzeit, manuelles Entfernen und beschädigte Oberflächen – und bei innenliegenden Geometrien oft die Entscheidung, ein Bauteil gar nicht erst additiv zu fertigen. Konventionell gilt ein Überhang unter etwa 45° als nicht druckbar ohne Stützstruktur.
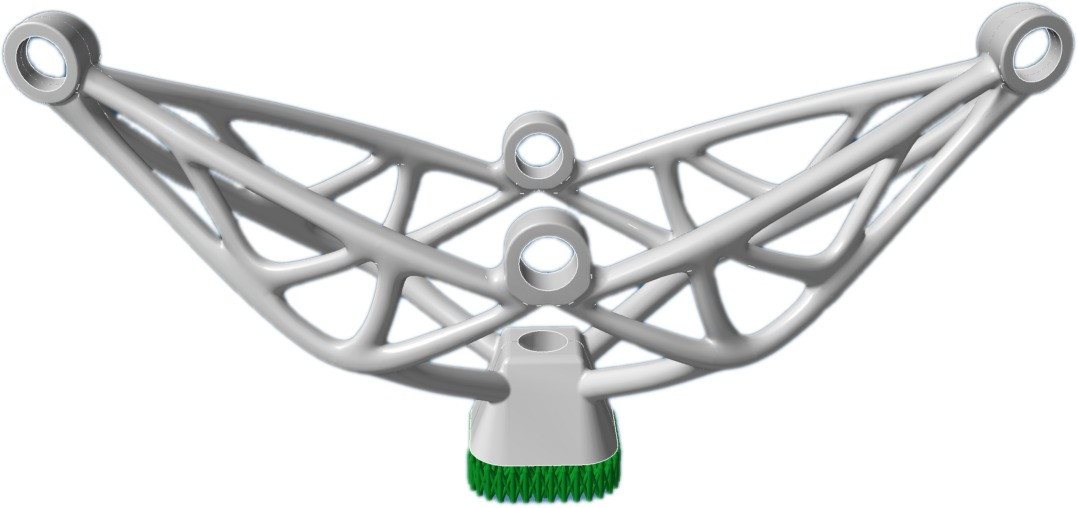
Dasselbe Bauteil, zweimal
Ziehen, um die Stützen zu entfernen
Links konventionell vorbereitet, rechts dieselbe Geometrie auf derselben Anlage im selben Werkstoff — vorbereitet in GENESIS.
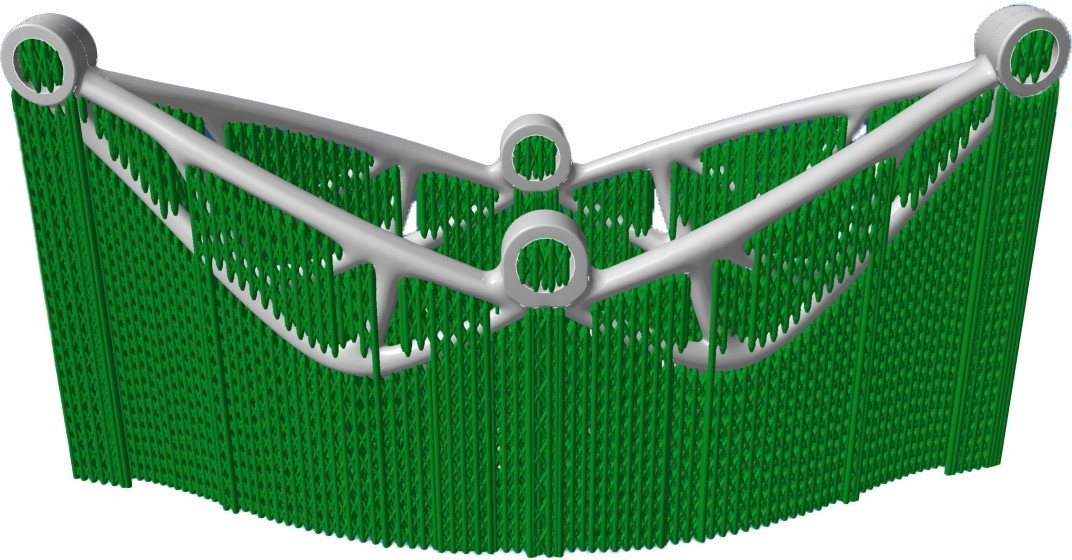
 Standard-Vorbereitung
GENESIS
Jede Stütze, die nicht gedruckt wird, ist Pulver, das nicht gekauft, Maschinenzeit, die nicht bezahlt, und Nacharbeit, die niemand von Hand machen muss.
Wie GENESIS das löst
Wärme sichtbar machen
Die Fast Heat Simulation zeigt in Sekunden, wo sich Wärme staut – Intensität und Ausdehnung, Schicht für Schicht.
Belichtungsreihenfolge anpassen
Smart Hatching ändert Ausrichtung und Reihenfolge der Hatches lokal – etwa vom Kern in Richtung Überhang und gegen die Schutzgasströmung.
Energieeintrag begrenzen
Power Control regelt die Laserleistung lokal, damit an kritischen Stellen erst gar keine Wärmespitze entsteht.
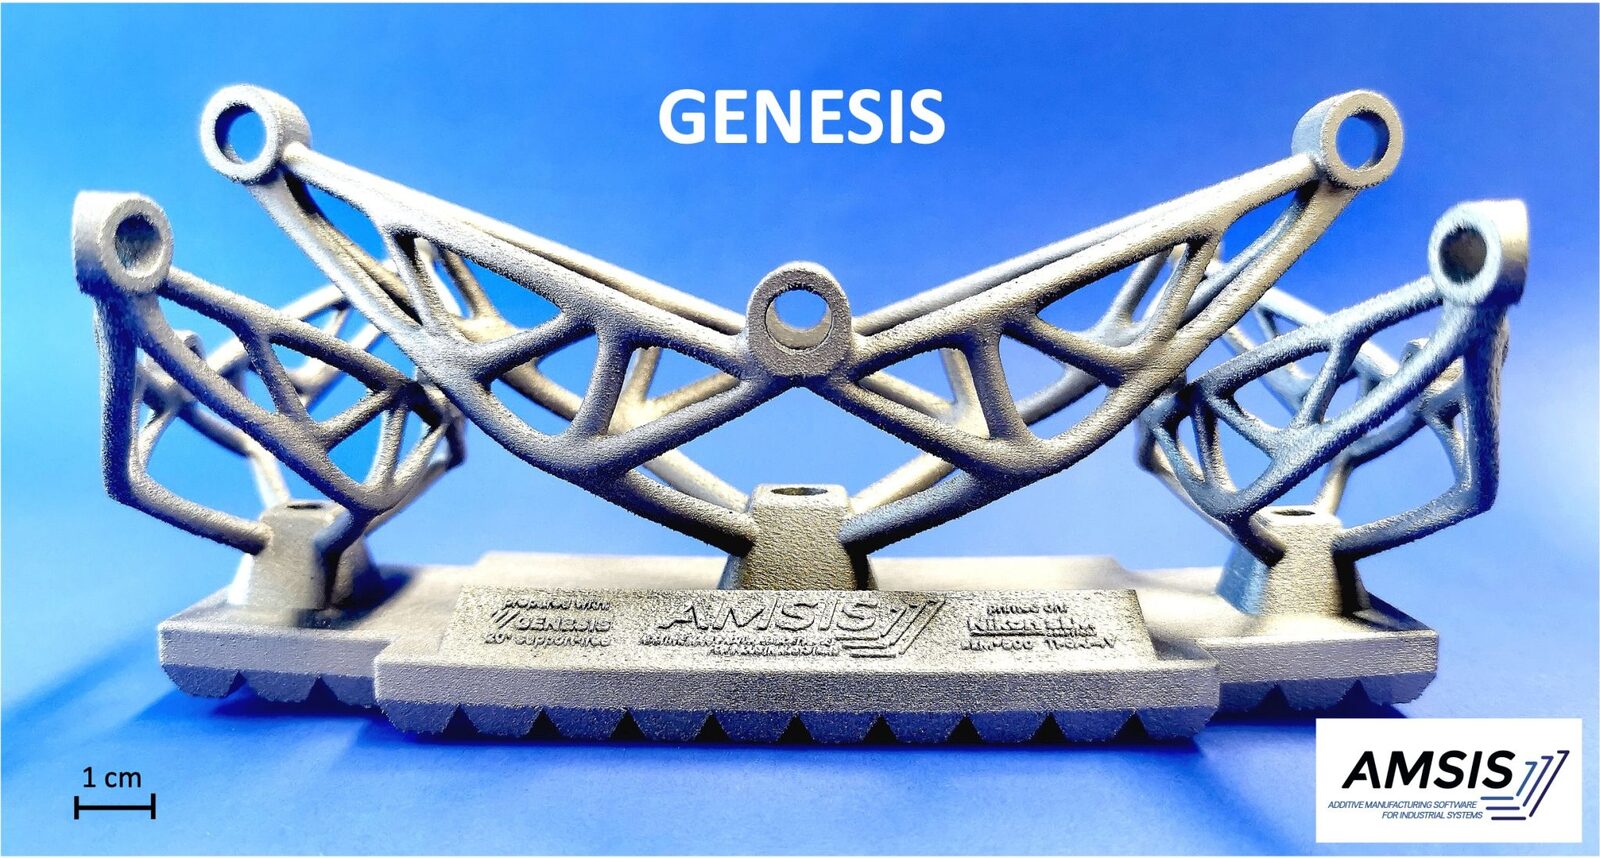
Ein echtes Serienbauteil, nachgerechnet
Ein Aerospace-Bracket in Ti64, gerechnet über einen vollständigen Bauauftrag — keine Hochrechnung.
Vorbereitet mit Standardsoftware
Vorbereitet mit GENESIS
Belegte Überhangwinkel
20°
Ti64, Produktionsanlage
0°
auf Testgeometrien
−95 %
Stützstrukturvolumen
Ti64 20° · AlSi10Mg 14° · 316L 20° · IN718 15° · CoCr 20° · M789 25° · AlSi7Mg0.6 25°, aus Technologieevaluierungen mit sieben OEM-Plattformen.
Die Software dahinter
Was Sie erreichen wollen
Häufige Fragen
Wie weit runter geht es wirklich?
Auf Produktionsanlagen sind 20° in Ti64 belegt, auf Testgeometrien wurden 0°-Überhänge an geschlossenen Kugeln vollständig ohne Stützstruktur gedruckt. Der erreichbare Winkel hängt von Werkstoff, Anlage und Geometrie ab.
Verändert das unsere Prozessparameter?
Nein. Die freigegebenen OEM-Parameter bleiben Randbedingung. Verändert wird, wie der Laser fährt – nicht, mit welchen Parametern.
Was ist mit Stem Supports?
Selbsttragende Stützstrukturen mit 25° Überhangwinkel ergänzen das Bild: −52 % Stützvolumen, höhere Steifigkeit gegen Verzug und Platz für zusätzliche Bauteile darunter.
Wie schnell sehen wir ein Ergebnis?
Im Piloten an einem Ihrer Bauteile. Die Kalibrierung braucht zwei Faktoren und zwei Bauaufträge.
Bereit für den Start?